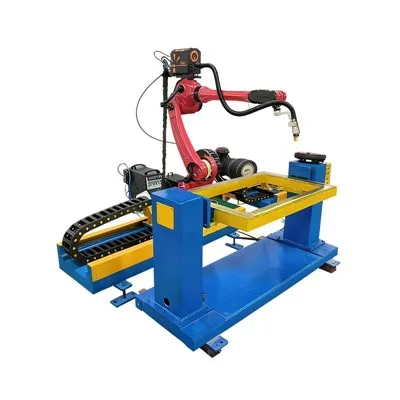
Cossí seleccionar lo robòt de soudadura CO2
Prefàcia
La soudadura a l'arc de metal de gas CO2 100% pur es lo procès de soudadura mai rentable per l'acièr al carbòni. Es largament adoptat dins la fabricacion d'estructuras d'acièr, la fabricacion de maquinas de construccion, la produccion de marcs de remolc, la mantenença de las maquinas agricòlas, e las linhas de produccion automatizadas equipadas de robòts de soudadura.
Coma gas de blindatge actiu, lo dioxid de carbòni patís de reaccions metallurgicas jos d'arcs electrics de temperatura nauta, çò que lo diferencia de la soudadura MIG en utilizant de gases inèrts purs e de la soudadura a gas mesclat MAG a basa d'argon-. En correspondent corrèctament l'espessor del metal de basa, l'equipament de soudadura e lo gas de blindatge, se pòt obténer a l'encòp una eficiéncia de soudadura nauta e de còstes de produccion bas. Una aplicacion incorrècta d'aqueste procès de soudadura entraïnarà de defauts de soudadura coma l'escampament, la porositat, la cremadura-a travèrs e las proprietats mecanicas degradadas de las juntas de soudadura.
Principis de basa del robòt de soudadura de CO2 pur
Lo dioxid de carbòni presenta de proprietats quimicas establas jos temperatura normala e pression atmosferica. Pasmens, dins lo procès de soudadura automatica de laRobòt de soudadura CO2, patís de reaccions de descomposicion a la nauta temperatura d'un arc electric (al dessús de 2000 grases), en expausant una fòrta activitat quimica e en desencadenant de reaccions metallurgicas inclusent l'oxidacion e la carburizacion amb lo metal fondut de la piscina, puslèu que de simplement isolar l'aire ambient. Lo procès de soudadura de laRobòt de soudadura CO2s'apièja sus un arc electric actiu per fondre lo metal de basa e lo fial de soudadura per formar una joncion de soudadura, del temps que lo gas de blindatge bloca l'oxigèn e l'azòt dins l'aire per evitar de defauts de porositat.

Avantatges principals de la soldadura de CO2 pur
Granda prigondor de penetracion: Jos los meteisses paramètres de corrent e de tension de soudadura, la zòna de fusion es mai prigonda e mai larga. La penetracion completa de las placas espessas pòt èsser atenguda amb de maquinas de soudadura de talha pichona- sens aumentar significativament l'intrada de calor.
Velocitat de soudadura rapida: Proveís una eficiéncia de depaus nauta. La soudadura robòtica contunha pòt aumentar fòrça la capacitat de produccion en massa.
Nauta tolerància als metals de basa bruts: L'arc electric a nauta-temperatura pòt cremar la ròda e l'escala d'oxid, redusent la carga de trabalh de mòla pre-soudatge per d'estructuras d'acièr rovilhat e de pèças de trabalh exterioras vièlhas, çò que lo rend excepcionalament avantatjós per las aplicacions de mantenença e de reparacion.
Inconvenients intrinsècs a la soldadura de CO2 pur
1. L'arc electric a una estabilitat marrida acompanhada d'un bruch de soudadura fòrt. La fenèstra de paramètres de procès ajustable es estrecha, e una leugièra desviacion de paramètres entraïnarà una escampilhada excessiva.
2. Lo volum d'escampament naut mena a de cargas de trabalh pesugas per la mòla e la neteja de las escòrias post-soudatge, çò qu'auça lo còst global per las pèças de trabalh de qualitat d'aparéncia.
3. Sonque lo transferiment de circuit cort- e lo transferiment globular pòdon èsser atenguts, del temps que lo transferiment de pulverizacion es pas factible. Las placas primas son fòrça susceptiblas de cremar- pendent la soudadura, doncas aqueste procès es pas aplicable a de pèças amb d'exigéncias d'aparéncia estrictas.
4. La carburizacion se produce en las costuras de soldadura; doncas, lo blindatge CO2 pur deu pas jamai èsser adoptat per la soudadura d'acièr inoxidable e d'aliatge d'alumini.
Taula de comparason de performància e condicion de trabalh entre 100% CO2 e divèrses gases de blindatge mesclats basats sus d'argon-
| Gas de blindatge | Prigondor de penetracion | Nivèl d'escampilhadas | Estabilitat de l'arc | Aparéncia de perla de sòuda | Espessor de la placa aplicable | Mòde de transferiment de metal | Còst relatiu | Scenaris d'aplicacion tipics |
|---|---|---|---|---|---|---|---|---|
| 100% CO2 | Maximum | Naut | Paure | Grossièr amb un renfòrç naut | Acièr al carbòni mejan e espes | Transferiment de cortcircuit-, transferiment globular | Lo mai bas | Estructuras de acero, maquinaria de construccion, soldadura robotica automatizada para placas gruesas, mantenimiento de campo |
| C25 (75%Ar + 25%CO2) | Prigond | Mejan | Bon | Lis | Acièr al carbòni prim a mejan-espessor | Transferiment de cortcircuit-, transferiment globular | Mejan | Tòla generala, sòuda robòtica de linha de montatge |
| 90%Ar + 10%CO2 | Moderat | Bas | Excellent | Suave e estetic | Fuèlhas finas d'acièr al carbòni | Transferiment de circuit cort-, transferiment de pulverizacion (corrent naut) | Relativament naut | Placas primas de carrosseriá automobila, soudadura robòtica per l'aparéncia-pèças criticas |
| 85%Ar + 15%CO2 | Moderat | Bas | Excellent | Lis | Components de tòla generala | Transferiment de circuit cort-, transferiment de pulverizacion (corrent naut) | Relativament naut | Soldadura automatizada per armaris e recints d'equipaments |
| Argon-Eli-CO2 Gas Mixte Ternari | Moderat | Bas | Excepcional | Brilhant e suau | Acièr espes de nauta -resiséncia | Transferiment de circuit cort-, transferiment de pulverizacion, transferiment pulsat | Lo mai naut | Acièr espes de nauta resisténcia; rarament utilizat per l'acièr inoxidable |
| 98%Ar + 2%O2 (Especial en Acièr Inoxidable) | Moderat | Fòrça bas | Estable | Lusent | Acièr inoxidable | Transferiment de cortcircuit-, transferiment de pulverizacion | Naut | Produits d'acièr inoxidabla, linhas de soudadura robòtica d'acièr inoxidabla |
| 100% d'argon pur | Superficial | Fòrça bas | Excepcional | Brilhant e suau | Metals non-ferroses de totas las espessors | Transferiment de pulverizacion | Naut | Soldadura d'aliatge d'alumini, de coire, d'aliatge de titani; estrictament enebit per la soudadura d'acièr al carbòni CO2 |
1. Per de placas finas e de pèças de trabalh amb d'exigéncias d'aparéncia estrictas: Priorizar los gases mesclats 90%Ar/10%CO2 o 85%Ar/15%CO2; C25 pòt èsser seleccionat per d'aplicacions generalas equilibradas de còst-; 100% CO2 pur es pas recomandat.
2. Per d'estructuras d'acièr de placa espessa, de mantenença pesuga, d'operacions de camp, de projèctes sensibles al còst e de soudaduras amagadas dins la soudadura robòtica: Adoptar 100% CO2, que presenta una penetracion sufisenta, una tolerància excelenta als metals de basa rovilhats e lo prètz unitari del gas mai bas.
3. Per las pèças de trabalh d'acièr inoxidabla: Utilizatz sonque de gas mesclat d'argon-oxigèn. Aplicatz pas jamai de CO2 pur per prevenir la carburizacion de la sòuda, la corrosion intergranulara e la fendascla.
4. Per l'aliatge d'alumini, de coire e de titani: Sonque l'argon pur es permés; tot gas de blindatge que conten CO₂- es estrictament enebit.
5. Per de linhas de produccion automatizadas robòticas: Utilizar de gas de blindatge mesclat per de soudaduras visiblas expausadas, e adoptatz 100% CO2 pur per de soudaduras amagadas coma lo chassis e los refugidors intèrnes.
Especificacions de paramètres generalas per las maquinas de soudadura de CO2 pur
1. A la meteissa velocitat d'alimentacion de fial, la tension de soudadura per la soudadura de CO2 pur deu èsser aumentada de 1~3 V comparada a la soudadura a gas mesclat C25. Donada la fenèstra d'ajustament de paramètres estrecha, l'afinament-deu èsser realizat en pichons increments de 0,5 V cada còp.
2. La soudadura d'arc cort- deu èsser adoptada pendent tot lo procès, qu'es un metòde de basa per reduire l'escampament.
3. Per las maquinas de soudadura d'inversor de tension constanta-, l'acoblament de la tension e de la velocitat d'alimentacion del fial determina la longor de l'arc. Las condicions d'arc anormalas pòdon pas èsser resoludas en ajustant sonque un sol paramètre.
4. Ajustament d'inductància: fixar una inductància bassa per las placas primas e una inductància nauta per las placas espessas per suprimir l'escampilhament e estabilizar l'arc electric.
5. La longor de sortida del fial estandard va de 10 mm a 15 mm. Un bastonet excessivament long-agravarà los defauts d'escampament e de porositat.
Arc normal: Son de sibilant continu e unifòrme, similar al bruch de fregir de lard. Arc defectuós: Bruch de craquelar o de petar intermitent e violent, subretot causat per una tension bassa, una longor d'arc excessiva o un fial tròp long.
Critèris de seleccion per de maquinas de soldadura adaptadas a la soldadura de CO2 pur
1. L'equipament deu prene en carga una tension e una velocitat d'alimentacion del fial ajustables de contunh dins un interval larg.
2. Equipat de foncion d'ajustament d'inductància / pendiente d'arc, qu'es essenciala per la soudadura de CO2 pur.
3. L'ajustament sinergic d'un - boton e la foncion d'impulsion son de configuracions bonus, que balhan d'avantatges destacats dins la soudadura de placas finas.
4. Cicle de trabalh sufisent jos corrent nominal per evitar lo surcaufament e l'arrèst pendent la soudadura robòtica de costura longa- continua sus de placas espessas.
5. Compatible amb de diamètres de fial multiples, dont 0,8 mm, 1,0 mm e 1,2 mm.
6. Los paramètres oficials d'usina de l'equipament devon prene en carga clarament la soudadura blindada a 100% CO2; modificacion non autorizada anularà la garantia.
1. Sosténer de protocòls de comunicacion numerica coma Modbus o Profinet per realizar lo ligam amb l'armari de contraròtle del robòt.
2. Compatible amb d'alimentators de fial separats extèrnes per respondre a la demanda d'alimentacion de fial de longa-distància pels cantilevers robòts.
3. Èsser equipat de foncions de corrent inicial, corrent de cratèr, corrent de rampa-naut e rampa-daval per reduire la porositat al començament de l'arc e la fendascladura a l'arrèst de l'arc pendent la soudadura robòtica.
4. Suportar los paramètres del programa segmentat per cambiar automaticament las especificacions de soudadura per la soudadura multi-capa e multi-pas.
5. Reservar d'interfàcias extèrnas per d'estacions de neteja automatica de la torcha e de dispositius de pulverizacion anti-escampilhadas.
Taula de seleccion de soldadura 100% CO2 pur per de pèças de trabalh dins divèrsas industrias
| Tipe de pèça de trabalh | Espessor tipic de la placa | Recomandacion per 100% CO2 | Descripcion de l'aplicacion |
|---|---|---|---|
| Atelier d'estructures d'acièr, components de pont | Mai grand o egal a 6 mm | Fòrça recomandat | Soudaduras amagadas que demandan una penetracion prigonda; avantatges de còst remarcables per la soudadura robòtica de massa |
| Chassis de maquinaria agricola, mantenimiento de soporte grueso | 3~10 mm | Recomandat | Los metals de basa son generalament rovilhats; pas d'exigéncias estrictas d'aparéncia de superfícia per la mantenença sul camp |
| Marcos de maquinaria de construccion pesada, depósitos de combustible de excavadora | 6~25 mm | Recomandat | Convenent per la soldadura multi-capa e multi-pas; solucion principala per de linhas de produccion robòtica automatizadas |
| Chassis de remolque, reforçaires de cadre | 4,8~10 mm | Recomandat | La resisténcia estructurala es priorizada; l'escampilha pòt èsser levada via una mòla centralizada post-soudatge |
| Manteniment de pèças espessas per l'equipament general | Mai de 5 mm | Recomandat | Excelenta compatibilitat per las pèças de trabalh brutas utilizadas dins d'environaments exteriors |
| Panèls de carrosseriá de calibre fin-automobila, pèças de cobèrta exteriora | <1,2 mm | Pas recomandat | Risc naut de cremadura-a travèrs amb de còstes de man d'òbra excessius per la mòla; lo gas de blindatge mesclat es adoptat dins las linhas de produccion robòtica |
| Armaris en acier inoxidable, pièces décoratives | Totas las espessors | Estrictament enebit | La carburizacion de sòuda causarà un deteriorament grèu de la resisténcia a la corrosion e de las proprietats mecanicas |
| Carcassaments d'aliatge d'alumini d'energia novèla, bastiments d'alumini | Totas las espessors | Estrictament enebit | Sonque la soudadura MIG d'argon pur es autorizada |
Per veire se nos encastram, metètz una exigéncia vertadièra davant un engenhaire. Mandatz vòstre dessenh de pèça, lo temps de cicle, e las contraintes de cellula, e tornarem amb una configuracion e un temps de realizacion.