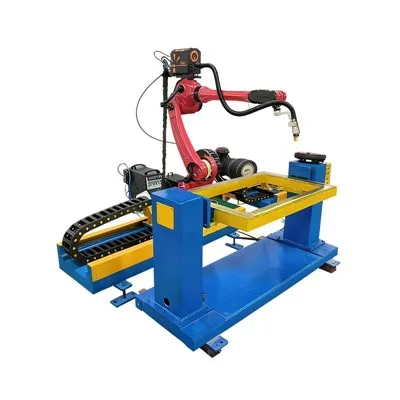
Qu es lo robot de soldadura
Qu es la Soldadura Pontual Robotica
La soudadura en punt robòtica fa referéncia a las operacions de soudadura en punt de resisténcia realizadas en montant un pistolet de soudadura sus un braç robòtic industrial. Lo robòt de soudadura puntualpòrta lo pistolet de soudadura per pinçar doas o mai fuèlhas de metal superpausadas via d'electrodes de coire e passa un corrent electric naut a travèrs las fuèlhas. La calor es generada als punts de contacte de las fuèlhas a causa de la resisténcia electrica, fondent una pichona zòna de metal per formar una piscina fonduda. Un còp refregit e solidificat, un pecic de soudadura-es a dire la joncion soudada-es formada. Coma lo pistolet de soudadura es portat per un braç robòtic programable, lo robòt de soudadura en punt pòt executar de soudadura repetitiva automaticament a de centenats de posicions predefinidas en acòrdi estricte amb d'instruccions programadas sens foncionament manual, permetent una replicacion precisa de cada punt de soudadura.
Soldadura puntuala VS soldadura a resisténcia
Aquestes dos tèrmes son sovent utilizats intercambiablament, pasmens la soudadura en punt es en realitat una branca dins la familha dels procèsses de soudadura a resisténcia, qu'inclutz tanben la soudadura de costura e la soudadura de projeccion. Totes los metòdes de soudadura dins aquesta categoria partejan lo meteis principi de foncionament: la calor de soudadura es generada per la resisténcia electrica inerenta de las pèças de trabalh jos pression d'electrode, puslèu que de flamas extèrnas o de fials de soudadura de farciment. La caracteristica definitritz de la soudadura puntuala es que cada soudadura forma pas qu'una joncion independenta en forma de punt- a l'airal de superposicion de las fuèlhas de metal. Lo mòde de soudadura automatizada realizat per un robòt de soudadura puntuala remplaça pas que l'operacion manuala e lo posicionament fixe de l'equipament, del temps que lo principi fisic fondamental de la soudadura en se demòra inchangé.

Perqué adoptar l'automacion robòtica per la soudadura puntuala

01
Qualitat de formacion de soudadura coerenta
02
Nauta eficiéncia de produccion
03
Traçabilitat fòrta
04
Operacion automatizada mai segura
Components de basa d'una estacion de trabalh de soldadura puntuala robòtica
Un estacion de trabalh de soudadura en punt robòtica s'apièja sul foncionament coordinat de tres sistèmas màgers: lo pistolet de soudadura que forma de pepitas de soudadura, lo robòt industrial que monta e posiciona lo fusilh de soudadura, e lo contrarotlaire que sincroniza lo movement del robòt e lo moment de soudadura. La performància de correspondéncia d'aqueles tres compausants determina largament la qualitat de soudadura e l'estabilitat operacionala de tota la linha de produccion.

Pistola de soudadura pneumatica leugièra
Lo pes total del pistolet de soudadura, del transformator e dels cables determina la carga nominal del robòt. Tres paramètres claus devon èsser priorizats pendent la seleccion del modèl:
Capacitat de carga utila: Deu suportar l'assemblatge complet del pistolet de soudadura amb un marge de seguretat suplementari reservat.
Rai de trabalh: Asseguratz-vos que lo tap d'electrode pòt aténher cada posicion de soudadura sus la pèça de trabalh.
Nombre d'axes: Determina la soplesa del robòt per evitar de collisions amb d'estructuras de pèça de trabalh complèxas.

Principi de foncionament de la soudadura robotica en ponch
Cada operacion de soudadura en punt robòtica se basa sus dos elements de còr: lo cicle de soudadura de quatre-estapas per la formacion de juntas e un ensemble de paramètres claus que govèrnan lo procès de soudadura. Sonque en comprenent plenament aqueles dos elements la qualitat de la soudadura pòt èsser contrarotlada de manièra constanta e las desviacions amagadas dins los paramètres del procès evitadas.
La soudadura puntuala de resisténcia forma cada junta a travèrs de quatre estapas sequencialas. La calor requerida per la fusion de metal ven de la pròpria resisténcia electrica de la pèça de trabalh en luòc de flamas extèrnas o de fials de rempliment. Après que los electrodes pinçan las fuèlhas de metal, un corrent naut passa a travèrs los materials que se superpausan. La calor de joule (efièch termic I2R) es generada a las superfícias de faying a causa de la resisténcia al contacte, se concentrant al ponch de soudadura e fondent lo metal local dins una minuscula piscina fonduda. Un còp que lo corrent de soudadura es talhat, los electrodes demòran pinçats per permetre a la piscina fonduda de se refregir e de se solidificar jos pression, formant eventualament un pecic de soudadura-la joncion soudada reala. Totas las autras etapas de trabalh servisson a crear e formar aqueste pecic de sòuda.
Etapas d'operacion detalhadas:
1. Etapa de pre-pression: Los electrodes se barran e la fòrça de serralha aumenta a la valor predefinida.
2. Etapa de soudadura actuala: Lo corrent de soudadura es activat, e las superfícias de contacte de las fuèlhas fondon jos calor de resisténcia.
3. Etapa de pression de mantenença de la forja: L'alimentacion es talhada del temps que los electrodes contunhan d'aplicar de pression, permetent a la piscina fonduda de se solidificar en un pecic de sòuda dens.
4. Etapa de sortida: Los electrodes se dobrisson, e lo robòt se desplaça cap a la posicion de soudadura seguenta.
Una combinason de paramètres de procès (tanben conegut coma calendièr de soudadura) decidís se un pecic de soudadura qualificat pòt èsser format:
1. Corrent de soudadura(en milièrs d'ampères; la gamma tipica per l'acièr es d'aperaquí 8 000 a 15 000 ampères): Un corrent insufisent capita pas a formar un pecic de sòuda valid, del temps que un corrent excessiu provoca d'escampaments de metal fondut.
2. Fòrça de pre-pression(en centenats de newtons o liuras-fòrça): Una pression insufisenta desencadena aisidament l'escampilhada de soudadura; una pression excessiva aprima las fuèlhas de metal e redutz la talha de la pepita de soldadura.
3. Temps de soudadura(mesurat per de cicles CA o de millisegondas): Un temps de soudadura mai cort es adoptat per de fuèlhas primas, del temps que una durada mai longa es requerida per de placas espessas.
4. Temps de retencion: Pression continua aplicada après la talha d'alimentacion per assegurar una solidificacion completa e ferma del pecic de sòuda.
5. Cicle de trabalh: Lo nombre maximal de soudaduras consecutivas que lo fusilh pòt realizar abans d'exigir de temps d'arrèst per lo refregiment, çò que definís tanben la capacitat superiora reala de la linha de produccion.
Per veire se nos encastram, metètz una exigéncia vertadièra davant un engenhaire. Mandatz vòstre dessenh de pèça, lo temps de cicle, e las contraintes de cellula, e tornarem amb una configuracion e un temps de realizacion.